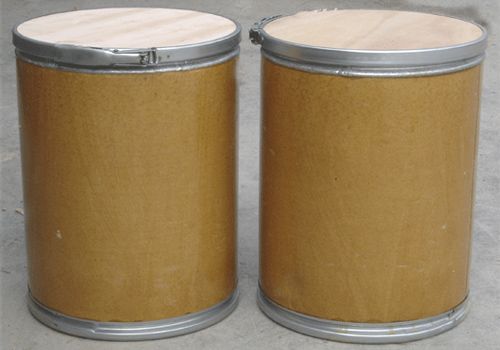
液体抛光蜡也叫抛光浆或抛光液,是由高活性脂、溶剂油和抛光微粉制成的液态或乳化型抛光材料,配合布轮、麻轮或自动抛光设备使用,主要通过切削和研磨去除浅表划痕、氧化层,同时提升工件表面平整度与光泽度。
常见故障现象1. 抛光后表面发雾、不透亮
- 喷蜡过量,抛光轮打滑,磨料无法正常切削;抛光压力大、单点长时间停留,工件表面过热氧化
- 前道工序砂纹太深,液体蜡无法一次性去除;抛光轮积蜡、混入金属粉尘污染
- 蜡型号选错,粗抛蜡直接用来精抛;工件表面油污没有提前除干净
2. 工件出现新划痕
- 蜡桶底部沉淀,未充分搅拌,粗大颗粒直接喷涂;磨料粒径超标
- 抛光轮藏硬质金属碎屑;粗抛轮、精抛轮混用,交叉污染
- 喷蜡管路、过滤器破损,杂质进入蜡液中
3. 铝 / 锌合金件抛光发黑、发黄
- 摩擦生热过高,缺少冷却;供蜡量不足,润滑冷却不够
- 布轮堆积大量金属粉末,抛光时刮擦灼伤工件表面
- 合金材质含硅 / 铜偏高,高温下快速氧化变色
4. 蜡液分层、沉淀,批次效果不稳定
- 配方乳化体系差,静置后磨料沉降;储存温度过低,粘度变大
- 搅拌不足,出料浓度忽高忽低;存放时间过长,助剂失效
- 不同批次原料差异,导致切削力、光泽度波动
5. 自动喷涂管路、喷嘴堵塞
- 磨料沉淀结块,停机后蜡干结在管道内壁;过滤器未定期清理
- 蜡固含过高,低温流动性变差;管路没有定时冲洗保养
6. 抛光后残蜡粘手,清洗困难、残留水印
- 蜡液配方油脂含量偏高;抛光时间不足,蜡没有充分研磨消耗
- 水基蜡清洗水质差;抛光后未及时清洗,残蜡风干附着镜面,形成水印,影响后续阳极氧化、电镀工序
7. 抛光轮容易板结、变硬
- 蜡填料过多,干燥速度快;供蜡量过大,蜡堆积在轮面
- 长时间连续生产,没有定时清理抛光轮表面积蜡